


 English
 русский
Tiga pek cakera gagal dalam empat belas bulan pada pemampat 250 kW yang sama, dan setiap kali krew penyelenggaraan menggantikan gandingan. Puncanya ialah 0.9 mm pertumbuhan paksi yang tiada siapa yang belanjakan. Selepas penjajaran, pek mempunyai kurang daripada 0.5 mm kapasiti paksi yang tinggal, jadi setiap permulaan panas menolak laminasi tahan karat sedikit lebih dekat kepada had keletihannya.
Kisah itu membawa kesimpulan. Reka bentuk gandingan cakera fleksibel bukanlah pengiraan tork dengan nota kaki yang tidak jajaran. Ia adalah pencarian untuk jalur sempit di mana gandingan cukup kaku untuk menghantar tork tanpa angin-up atau tindak balas, dan cukup fleksibel bahawa daya ia suapan kembali ke galas, bolt dan laminasinya sendiri kekal dalam had keletihan mereka. Reka bentuk dan pemilihan adalah masalah yang sama, dilihat dari hujung yang bertentangan dengan petikan.
Bagaimana Pek Cakera Membawa Tork
Pek cakera ialah timbunan kepingan keluli tahan karat nipis, biasanya 0.2 mm hingga 0.5 mm tebal, ditebuk dengan enam hingga dua belas pautan yang disusun di sekeliling bulatan bolt. Setiap helaian diikat secara bergilir-gilir pada kedua-dua hab dengan bolt yang dipasang, jadi tork bergerak melalui pautan sebagai tegangan pada satu sisi gandingan dan mampatan pada sisi yang lain. Penjajaran yang salah hanya diserap oleh lenturan helaian. Tiada yang tergelincir, tiada yang dilincirkan, dan tiada yang diperbuat daripada getah.
Fakta tunggal itu menerangkan keseluruhan ciri reka bentuk: sifar tindak balas, tiada permukaan haus, tiada elastomer untuk menua atau mengeras, dan siling suhu yang ditetapkan oleh hab dan bukannya oleh elemen fleksibel. Ia juga menerangkan kelemahan. Gandingan tanpa antara muka gelongsor dan hampir tiada redaman mempunyai keupayaan yang sangat kecil untuk menghilangkan tenaga, jadi apa jua tekanan yang dilihat oleh pautan, ia dapat dilihat pada setiap revolusi, sepanjang hayat mesin.
Profil pautan ialah keputusan reka bentuk sebenar yang pertama. Pautan sisi lurus menumpukan tegasan lentur di sekeliling lubang bolt. Pautan bergigi atau berpinggang merebakkan kelengkungan sepanjang panjangnya: fleksibiliti meningkat, tegasan puncak pada lubang jatuh, dan daya tindak balas pek menolak semula ke dalam galas pada salah jajaran tertentu jatuh bersamanya. Harganya ialah ketumpatan tork, kerana helaian berkaki membawa kurang tork setiap milimeter lebar berbanding lurus, dan pek mesti memulihkannya dengan lebih banyak lapisan, lebih banyak bolt atau lebih diameter. Ketebalan helaian, kiraan lapisan, lebar pautan dan kiraan bolt ialah empat pembolehubah yang menentukan perkara yang boleh dilakukan oleh gandingan siap.
Cakera Tunggal atau Cakera Berganda: Keputusan Salah Jajaran
Setelah pek ditakrifkan, persoalannya ialah berapa banyak pek yang diperlukan gandingan. Unit cakera tunggal meletakkan satu pek antara dua hab. Ia mengendalikan anjakan sudut dan paksi dengan selesa dan mengimbangi selari dengan buruk, yang sesuai dengan pemacu gandingan rapat yang pendek: paksi servo, pam kecil dan pelantar ujian di mana kedua-dua aci sudah berada dalam jarak beberapa ratus milimeter.
Gandingan cakera berkembar memasukkan pengatur jarak antara dua pek. Spacer menukar offset selari kepada anjakan sudut pada setiap pek, yang membolehkan motor dan kotak gear pada plat asas berasingan disambungkan tanpa melawan satu sama lain. Panjang spacer kemudiannya menjadi pembolehubah reka bentuk tulen: ia menetapkan berapa banyak mengimbangi selari yang boleh diserap gandingan, berapa beratnya dan berapa banyak jisim dan gelagat lenturnya sendiri mempengaruhi garis pemacu.
| Konfigurasi | Salah jajaran dikendalikan | Pengatur jarak biasa | Di mana ia sesuai |
|---|---|---|---|
| Cakera tunggal, tiada spacer | Sudut 0.5 hingga 1 darjah, paksi, selari minimum | tiada | Kapak servo, pam bergandingan rapat, bangku ujian |
| Cakera berganda, pengatur jarak pendek | Sudut tambah selari mengimbangi dalam sampul surat padat | 50 hingga 150 mm | Pemacu industri am, pemampat kecil |
| Cakera berganda, pengatur jarak panjang | Offset selari yang besar dan ayunan suhu yang luas | 150 mm dan ke atas | Pam jangka panjang dan pemacu kipas, jentera panas |
Reka bentuk cakera dwi padat dengan pengatur jarak pendek dan hab jenis pengapit adalah perkara biasa di mana sampul surat ketat tetapi mengimbangi selari masih perlu diserap, seperti dalam alat mesin dan pemacu CNC.
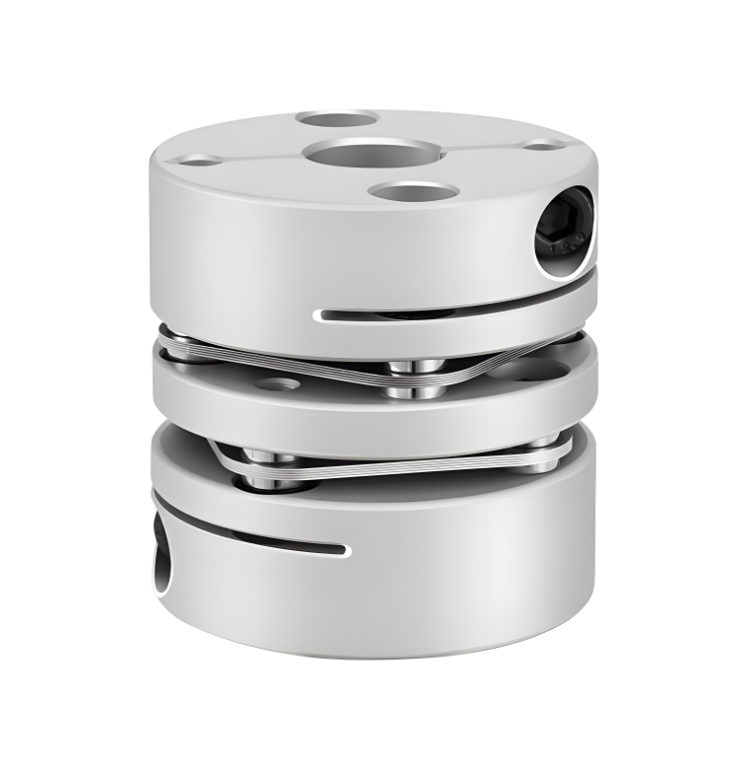 RSK-CPLF Aloi Aluminium Fleksibel Gandingan Pengapit Diafragma Dua Gandingan pengapit dwi-diafragma padat untuk pemacu CNC, servo dan stepper, dengan hab aloi aluminium, 304 diafragma tahan karat, ketegaran tinggi, inersia rendah dan penghantaran bebas tindak balas. Lihat Produk →
Nisbah Kekakuan, Daya Tindak Balas dan Bil Galas
Penarafan tork menentukan sama ada gandingan bertahan. Kekakuan menentukan sama ada segala-galanya di sekelilingnya bertahan. Ambil bekas paksi, yang paling kerap diabaikan pada peringkat sebut harga. Katakan gandingan yang anda perlukan mempunyai kekakuan paksi kira-kira 250 N/mm, angka realistik untuk pek cakera bersaiz sederhana, dan aci tumbuh 0.8 mm antara permulaan sejuk dan beban penuh. Pek akan menolak kira-kira 200 N kembali ke dalam galas, secara berterusan, sebagai tambahan kepada beban galas biasa. Pada motor kecil ini sudah cukup untuk memendekkan hayat galas dari tahun ke bulan, dan tiada pengiraan tork akan mendedahkannya.
Kekakuan kilasan berfungsi dalam arah yang bertentangan. Ia disebut dalam Nm per radian atau setiap darjah, dan semakin tinggi ia, semakin tepat aci yang digerakkan mengikut motor. Untuk paksi kedudukan, kekakuan kilasan yang tinggi bersama-sama dengan sifar tindak balas adalah sebab gandingan cakera dipilih sama sekali. Untuk garis pemacu yang mesti melalui resonans kilasan semasa larian, kekakuan yang sama adalah liabiliti, dan redaman rendah menjadikan puncak lebih tajam. Jika aplikasi melibatkan motor besar, beban salingan atau operasi kelajuan berubah-ubah, kekakuan gandingan tergolong dalam model kilasan dan bukannya dalam nota kaki.
Peraturan praktikal: minta pembekal untuk nilai kekukuhan kilasan, paksi dan jejari dengan sebut harga, bukan hanya penarafan tork dan saiz gerek. Anda tidak boleh menyemak beban galas atau resonans dengan angka tork sahaja.
Bolt, Imbangan dan Siling Kelajuan
Sambungan bolt adalah bahagian reka bentuk yang dihukum terlebih dahulu oleh pengalaman medan. Bolt yang dipasang dikisar pada kelegaan terkawal dalam lubang reamed supaya tork dibawa oleh batang bolt dalam ricih dan bukannya oleh geseran antara laminasi. Ini bermakna kelas muat penting, dan begitu juga kaedah penguncian, kerana bolt yang dilonggarkan mengubah pengagihan beban merentasi keseluruhan pek dalam satu permulaan.
Kelajuan ialah siling lain, dan ia bukan linear. Daya ketidakseimbangan sisa bertambah dengan kuasa dua kelajuan putaran: kira-kira 1 g-mm ketidakseimbangan menghasilkan kira-kira 1.1 N daya putaran pada 10,000 rpm, dan kira-kira 4.4 N pada 20,000 rpm. Kualiti keseimbangan mengikut logik yang sama. Pemacu industri am biasanya boleh diterima pada G6.3, pemacu berkelajuan tinggi dan alat mesin biasanya memerlukan G2.5, dan pemutar berkelajuan tinggi atau sangat ringan mungkin memerlukan G1. Di atas kelajuan undian gandingan, tiada jumlah pengimbangan membantu, kerana had itu datang daripada tegasan emparan dalam pek cakera itu sendiri. Di mana titik tugas terletak berhampiran siling itu, reka bentuk berkelajuan tinggi yang dibina khas adalah satu-satunya jawapan yang masuk akal.
Bahan: Pek Tahan Karat, Hab Keluli atau Aluminium
Pek cakera hampir selalunya keluli tahan karat austenit, dengan 301 dan 302 menjadi pilihan biasa kerana gabungan kekuatan keletihan dan rintangan kakisan. Gred pengerasan kerpasan seperti 17-4 PH muncul di mana kekuatan yang lebih tinggi atau keupayaan suhu yang lebih tinggi diperlukan. Hab adalah tempat pilihan bahan mengikuti aplikasi. Hab aloi aluminium pada 6061 atau 7075 mengekalkan inersia rendah, yang penting pada paksi servo di mana setiap gram jisim berputar menambah saiz motor. Hab keluli pada 1045 atau gred aloi, selalunya dengan rawatan oksida hitam, mendominasi pemacu industri berat dan rentang panjang, dan hab tahan karat digunakan di mana terdapat pencucian atau suasana marin.
Sambungan hab-ke-aci patut diberi perhatian lebih daripada biasanya. Sambungan berkunci memperkenalkan tindak balas yang tidak boleh dikompensasi oleh pek cakera tindak balas sifar, jadi hab jenis pengapit dan pemasangan kunci tanpa kunci adalah spesifikasi biasa pada kedudukan dan pemacu songsang tinggi. Persekitaran, bukannya beban, menentukan rawatan permukaan: menghitam untuk loji dalaman yang agak menghakis, perkakasan tahan karat atau bersalut untuk tugas luar dan marin.
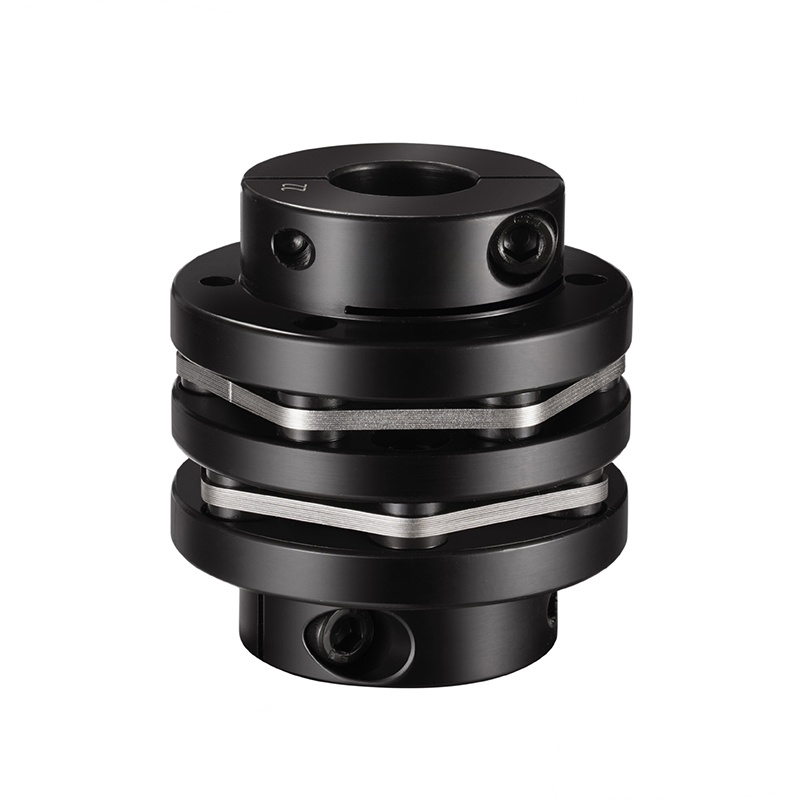 RSK-CPNLT Gandingan Pengapit Diafragma Berganda Berlangkah Hitam Gandingan hitam tahan kakisan untuk pemacu servo dan stepper, dengan alur kunci, diafragma tahan karat 304, hab keluli 45#, skru pengapit dan ketegaran tork yang tinggi. Lihat Produk →
Toleransi Tapak: Apabila Reka Bentuk Yang Baik Menjadi Pemasangan yang Buruk
Penjajaran medan menukar reka bentuk yang betul kepada pemasangan yang salah dengan lebih kerap daripada sebab tunggal lain. Sasaran biasa untuk gandingan cakera ialah ralat sudut di bawah 0.5 darjah dan tetapan paksi dalam lingkungan 0.5 hingga 1.5 mm, tetapi nombor tersebut tergolong dalam saiz dan pek tertentu, jadi ia harus datang daripada helaian data pembekal dan bukannya dari kebiasaan. Penjajaran hendaklah diperiksa sejuk dan, di mana mesin berjalan panas, disahkan semula pada suhu operasi, kerana aci yang tumbuh 2 mm dalam rentang 100 mm boleh menggunakan keseluruhan elaun paksi gandingan yang dijajarkan dengan sempurna di atas bangku.
Dua tabiat menyebabkan kerosakan yang tidak seimbang. Yang pertama adalah menggunakan bolt gandingan untuk menarik dua aci bersama-sama, yang pramuat pek secara paksi sebelum mesin dimulakan. Yang kedua ialah mengukur hanya ralat sudut dan mengabaikan mengimbangi selari pada unit cakera berkembar, di mana pengatur jarak membesarkannya menjadi anjakan sudut pada kedua-dua pek. Pada reka bentuk spacer drop-out, spacer juga perlu disokong semasa pemasangan supaya beratnya tidak membengkokkan pek sebelum bolt dikilas.
Mod Kegagalan Berbaloi untuk Ditentang
Kebanyakan kegagalan dalam perkhidmatan menjejak kembali kepada sebilangan kecil corak yang boleh dikenali:
- Keretakan keletihan yang terpancar dari lubang bolt dalam pautan cakera, hampir selalu disebabkan oleh salah jajaran yang berterusan di atas penarafan dan bukannya beban berlebihan.
- Fretting dan pemanjangan lubang, disebabkan oleh pergerakan mikro pada sendi yang pramuatnya telah hilang.
- Kacang kunci longgar atau hilang selepas binaan semula, yang mengagihkan semula beban pada bolt yang tinggal.
- Gelangsar lubang hab pada aci, daripada pemasangan yang tidak betul atau daripada sambungan berkunci yang diandaikan cukup ketat.
- Lubang kakisan atau retakan kakisan tegasan dalam suasana teduhan, pantai atau kimia.
- Resonans kilasan dirangsang oleh riak tork frekuensi dua kali garisan, frekuensi pas bilah atau frekuensi jaringan gear, di mana kekakuan gandingan tidak pernah dimasukkan ke dalam model garis pemacu.
Urutan Pemilihan Praktikal
Susunan operasi yang boleh dilaksanakan, sama ada anda sedang mereka bentuk gandingan atau membeli satu:
- Kira tork berterusan daripada kuasa dan kelajuan: tork dalam Nm bersamaan 9550 kali kuasa dalam kW dibahagikan dengan kelajuan dalam rpm.
- Gunakan faktor servis yang mencerminkan mesin yang digerakkan, biasanya 1.5 hingga 2 untuk beban lancar dan 2.5 atau lebih untuk tugas salingan atau berimpak tinggi.
- Periksa tork permulaan, brek dan gerai terhadap kadaran puncak, bukan yang berterusan.
- Betulkan kelajuan operasi, kemudian pilih gred baki yang dikehendaki oleh kelajuan sebenarnya.
- Wujudkan salah jajaran sebenar: sudut, selari dan paksi, sejuk dan panas, termasuk toleransi pembuatan antara kedua-dua mesin.
- Tukar salah jajaran kepada daya tindak balas menggunakan kekakuan gandingan, dan tambahkannya pada beban galas.
- Sahkan gerek, jenis hab, alur kunci atau sambungan pengapit, panjang pengatur jarak dan sampul surat yang tersedia.
- Sahkan persekitaran: suhu, kelembapan, bahan kimia dan kekerapan pencucian.
Apa yang Kepunyaan dalam Siasatan
Pembekal yang hanya meminta bore dan tork tidak memahami pemacu anda, dan sebut harga yang kembali akan menjadi nombor katalog dan bukannya penyelesaian. Hantar tork berterusan dan puncak, kelajuan dan kitaran tugas, ketiga-tiga komponen salah jajaran, suhu ambien dan operasi, pendedahan kakisan, sampul surat yang tersedia, gerek dan jenis sambungan, dan gred imbangan jika kelajuan tinggi. Lapan item tersebut adalah perbezaan antara gandingan yang tahan lama dengan galas di sebelahnya dan yang menjadi bahan habis berjadual.
Jika loji yang sama menjalankan beberapa jenis gandingan, daripada unit diafragma servo hingga gandingan gear berat, rujukan pemilihan umum yang meliputi jenis dan piawai gandingan DIN adalah pendamping yang berguna kepada petikan tunggal, kerana ia menjadikan perbandingan antara reka bentuk calon konkrit dan bukannya lisan.
 Previous


