


 English
 русский
Seorang jurutera loji pernah bertanya mengapa gandingan pamnya terus merosakkan pek cakera walaupun aci dijajarkan dalam 0.05 mm. Gandingan telah dipilih pada tork sahaja. Tiada siapa yang menganggap tujahan paksi yang dihasilkan apabila pek cakera terpesong oleh pertumbuhan haba pam, dan beban kitaran perlahan-lahan mengganggu laminasi pada bulatan bolt. Reka bentuk gandingan cakera ialah disiplin mengimbangi kekakuan kilasan, kapasiti penjajaran dan memulihkan daya terhadap sampul operasi sebenar. Dapatkan keseimbangan yang betul dan gandingan menjadi komponen cergas dan lupa; silap dan ia menjadi sumber masa henti yang berulang.
Reka Bentuk Gandingan Cakera Mesti Dipersembahkan
Gandingan cakera menghantar tork melalui laminasi keluli tahan karat nipis yang disusun dalam pek. Kerja reka bentuk bermula dengan tiga keperluan yang boleh diukur:
- Hantar tork terkadar dengan kekakuan kilasan yang tinggi dan tindak balas sifar.
- Tampung salah jajaran selari, salah jajaran sudut dan gabungan salah jajaran dalam had yang ditentukan.
- Menyerap pergerakan paksi (end float) sambil mengekalkan daya tindak balas pada pemandu dan galas yang didorong dalam nilai yang boleh diterima.
Dua keperluan pertama biasanya jelas. Yang ketiga ialah yang memisahkan reka bentuk yang baik daripada yang bermasalah. Setiap pek cakera mempunyai kekukuhan paksi dan lenturan terhingga, dan apabila gandingan terpesong, ia menghasilkan daya pemulihan. Daya tersebut bergerak terus ke dalam galas dan pengedap mesin yang disambungkan. Reka bentuk yang memaksimumkan kapasiti tork dengan menyusun lebih banyak laminasi juga akan menjadi lebih kaku dalam lenturan, dan beban galas meningkat dengan sewajarnya.
| Input reka bentuk | Mengapa ia penting |
|---|---|
| Dinilai dan tork puncak | Menentukan saiz pek cakera, bilangan laminasi, dan diameter bolt. |
| Kelajuan operasi | Menetapkan gred kualiti keseimbangan dan, untuk kelajuan tinggi, margin kelajuan kritikal. |
| Penyelewengan selari | Memacu diameter pek cakera dan pemilihan profil bergigi. |
| Penjajaran sudut | Hadkan bilangan dan ketebalan laminasi. |
| Pergerakan haba paksi | Menentukan keperluan kekakuan paksi dan panjang pengatur jarak. |
| Tindak balas galas yang dibenarkan | Mengekang daya pemulihan dan oleh itu jumlah ketebalan tindanan. |
Geometri Pek Cakera: Sisi Lurus lwn Bergigi
Bentuk setiap laminasi mengawal cara tekanan merebak melalui pek di bawah beban. Dua geometri mendominasi amalan perindustrian.
Pek cakera bersisi lurus mempunyai kontur pepejal antara bulatan bolt dalam dan luar. Mereka menawarkan kepadatan tork tertinggi untuk sampul surat yang diberikan dan agak murah untuk dihasilkan. Kelemahan mereka ialah tekanan tertumpu di sekitar lubang bolt, yang mengehadkan jumlah pesongan sudut yang boleh diserap oleh pek tanpa kerosakan keletihan.
Pek cakera bergigi atau berprofil mengeluarkan bahan antara bolt bersebelahan, menghasilkan kontur melengkung. Profil tersebut mengedarkan tekanan merentasi kawasan yang lebih luas dan membolehkan penjajaran sudut yang lebih besar pada tahap tegasan kitaran yang sama. Tukar ganti ialah kapasiti tork yang lebih rendah sedikit untuk diameter yang sama, itulah sebabnya pek bergigi mendominasi dalam pam, pemampat dan aplikasi peralatan berputar lain di mana keupayaan salah jajaran lebih penting daripada kekompakan mutlak.
Untuk kereta api pandu industri am, gandingan cakera corak bergigi dengan hab aloi aluminium dan penetapan jenis pengapit memberikan keseimbangan praktikal kapasiti penjajaran, ketegaran kilasan dan kekompakan.
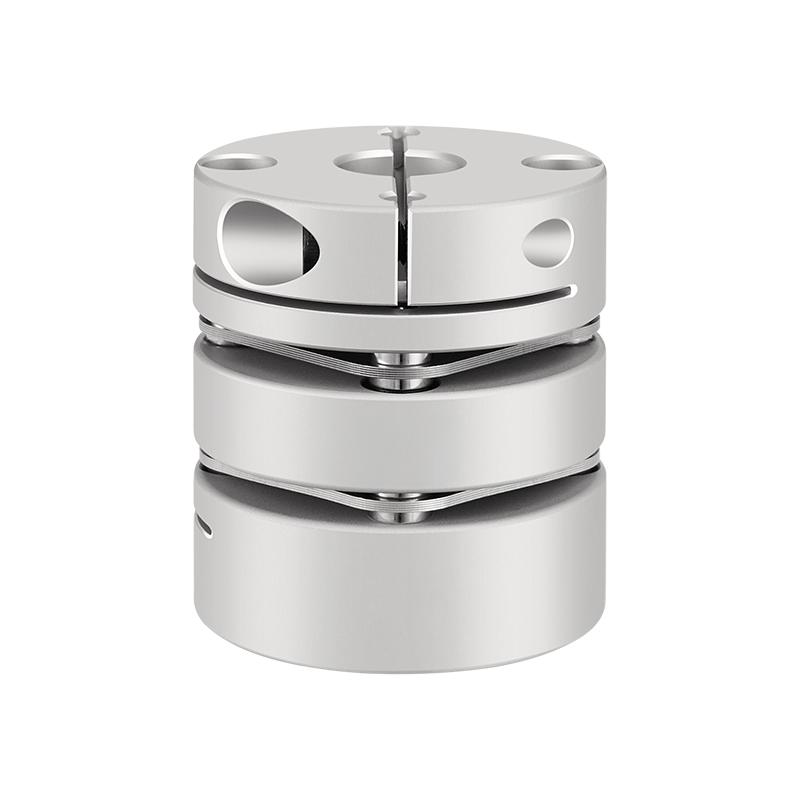 Gandingan Diafragma Aloi Aluminium RSK-CPL dengan Cakera Keluli Tahan Karat 304 Gandingan jenis pengapit ini menggunakan hab aloi aluminium dan diafragma keluli tahan karat 304, menawarkan inersia rendah dan ketegaran kilasan yang tinggi untuk aplikasi motor servo dan stepper yang tepat. Lihat Produk →
Bahan dan Ketebalan Laminasi
Pemilihan bahan cakera didorong oleh rintangan kakisan, suhu, dan ketahanan lesu. Keluli tahan karat yang dikeraskan kerpasan adalah pilihan lalai kerana ia menggabungkan kekuatan hasil yang tinggi dengan rintangan kakisan yang baik dan tingkah laku yang stabil pada suhu sehingga kira-kira 300°C. Untuk persekitaran sarat garam atau agresif kimia, gred tahan karat yang lebih aloi mengurangkan risiko retakan dan retakan kakisan tegasan, manakala pek 45 keluli yang dihitamkan dengan kemasan kalis kakisan adalah jalan tengah yang praktikal untuk tetapan industri yang lebih kering.
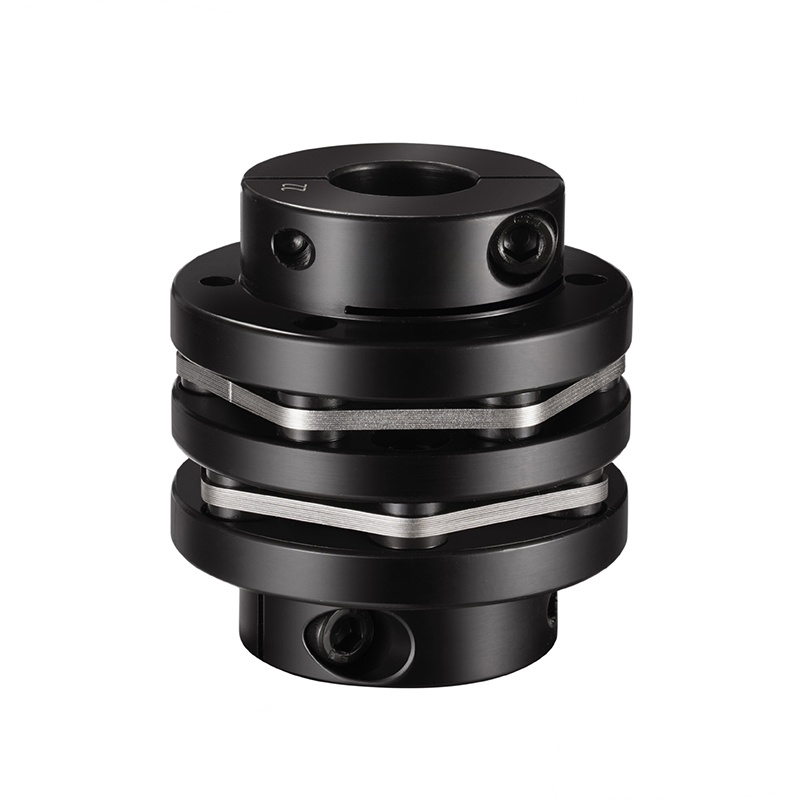 RSK-CPNLT 45# Gandingan Diafragma Berkembar Berlangkah Keluli dengan Kemasan Menghitam Menampilkan hab keluli 45# berkunci dan diafragma keluli tahan karat 304, gandingan pengapit ini memberikan penghantaran tork yang besar dan rintangan kakisan untuk kereta api pacuan industri yang menuntut. Lihat Produk →
Ketebalan laminasi adalah tuil reka bentuk langsung. Laminasi nipis menghasilkan daya pemulihan yang lebih rendah untuk pesongan tertentu, yang melindungi galas, tetapi ia memberikan kapasiti beban paksi yang kurang bagi setiap pek. Laminasi yang lebih tebal membawa lebih banyak tork dan beban paksi tetapi menjadikan pek lebih kaku dalam kedua-dua arah lenturan dan paksi. Kebanyakan reka bentuk menggunakan timbunan laminasi nipis yang sama dan bukannya satu plat tebal dengan tepat kerana timbunan berlamina memisahkan kapasiti beban daripada kelenturan: menambah laminasi meningkatkan kapasiti tork tanpa meningkatkan kekukuhan lenturan mana-mana elemen tunggal.
Sendi Bolted dan Pra-Regangan
Tork dipindahkan antara bulatan bolt dalam dan luar melalui daya pengapit bolt. Dalam sambungan yang direka dengan betul, geseran antara laminasi membawa beban; bolt itu sendiri tidak berfungsi dalam ricih. Inilah sebabnya mengapa prosedur mengetatkan dan kawalan pramuat adalah sebahagian daripada reka bentuk, bukan difikirkan selepas itu.
Pra-regangan merujuk kepada penegangan bolt pek cakera secara sengaja kepada pramuat yang ditentukan. Jika daya pengapit terlalu rendah, laminasi akan tergelincir antara satu sama lain pada setiap pembalikan beban, menghasilkan kehausan yang mengganggu pada lubang bolt. Fretting ialah mod kegagalan gandingan cakera yang paling biasa dalam medan, dan ia hampir selalu dapat dikesan kepada pramuat yang tidak mencukupi atau tidak konsisten, atau kepada mesin basuh mengeras yang hilang di bawah kepala bolt.
Sambungan bolt yang direka dengan baik menggunakan ketegangan bolt terkawal, pencuci atau kolar yang mengeras, dan kemasan permukaan yang tahan gelinciran mikro. Apabila gandingan dipasang tanpa butiran ini, niat reka bentuk pek cakera terjejas dari hari pertama.
Kekakuan Kilasan vs Daya Pemulihan: Pertukaran Yang Melindungi Jentera
Ciri yang menentukan reka bentuk gandingan cakera ialah gabungan kekakuan kilasan yang tinggi dalam arah putaran dengan kekakuan lentur yang rendah pada satah salah jajaran. Ini membolehkan penghantaran tork tanpa windup sementara masih menerima anjakan aci.
Daya pemulihan ialah daya sisi atau paksi yang dijana apabila pek cakera terpesong dari kedudukan neutralnya. Daya pemulihan yang lebih rendah meningkatkan hayat galas dan pengedap kerana mesin tidak membawa beban sisi kekal. Oleh itu, pereka menyasarkan untuk laminasi praktikal yang paling nipis dan diameter pek terkecil yang masih memenuhi keperluan tork dan kelajuan.
Walaupun setiap galas mempunyai beban jejarian sendiri yang dibenarkan, penanda aras yang berguna adalah untuk mengekalkan daya pemulihan maksimum gandingan di bawah penarafan berterusan galas dengan margin yang luas. Mencapai had itu adalah sangat mudah apabila pereka bentuk menambah laminasi untuk mengejar kapasiti tork tanpa menyemak semula pengiraan kekakuan.
Gandingan Cakera lwn Gandingan Gear: Keutamaan Reka Bentuk dalam Perbandingan
Gandingan cakera dan gandingan gear mengambil pendekatan yang berbeza untuk penjajaran, dan keutamaan reka bentuk juga berbeza. Gandingan gear menghantar tork melalui gigi gear bermahkota yang membolehkan gelongsor relatif antara hab dan lengan; mereka mengendalikan tork yang besar dalam sampul padat dan bertolak ansur dengan salah jajaran yang besar, tetapi mereka memerlukan pelinciran, dan keresahan di rusuk gigi kekal sebagai kebimbangan penyelenggaraan jangka panjang. Gandingan cakera menggunakan unsur logam fleksibel dalam lenturan dan tidak membawa bahagian gelongsor, jadi ia berjalan tanpa pelinciran dan menghasilkan daya pemulihan yang jauh lebih rendah.
| Ciri | Gandingan cakera | Gandingan gear |
|---|---|---|
| Pelinciran | Tiada yang diperlukan | gris atau minyak diperlukan |
| Memulihkan kuasa | Rendah hingga sederhana | Sederhana hingga tinggi |
| Keupayaan salah jajaran | Sudut yang baik, selari terhad | Bersudut besar dan selari |
| Ketumpatan tork | Sederhana | tinggi |
| Tindak balas | Sifar | Minimal tetapi ada |
Di mana ketumpatan tork yang tinggi dan penjajaran yang besar adalah keperluan yang dominan, gandingan gear kekal sebagai pilihan konvensional, dan prinsip operasi gandingan gear dram menjelaskan mengapa ia terus mendominasi pemacu kilang berat. Tetapi jika ketepatan, operasi bersih dan beban galas rendah lebih penting daripada ketumpatan tork mutlak, reka bentuk gandingan cakera adalah calon yang lebih kuat.
Reka Bentuk Gandingan Cakera Berkelajuan Tinggi dan Tersuai
Perkhidmatan berkelajuan tinggi memperkenalkan set kekangan yang berbeza. Pada kelajuan operasi melebihi 3,600 rpm, ketidakseimbangan gandingan secara langsung merangsang mod pemutar sisi, dan pereka bentuk mesti mengesahkan bahawa kelajuan larian gandingan tidak bertepatan dengan kelajuan kritikal sistem pemutar. Gred kualiti baki ditentukan mengikut ISO 1940-1, dan untuk gandingan yang beroperasi pada 10,000 rpm atau lebih, keseimbangan berbilang satah biasanya diperlukan.
Kehilangan belitan dan seretan aerodinamik pada permukaan luar juga berkembang dengan kelajuan, itulah sebabnya gandingan cakera berkelajuan tinggi dimesin dengan profil licin dan tiada pengikat yang menonjol. Kedudukan paksi pengatur jarak, ketebalan diafragma, dan kekakuan lentur antara kedua-dua pek semuanya mempengaruhi frekuensi semula jadi sisi sistem.
Reka bentuk tersuai adalah perkara biasa dalam julat ini. Gandingan dirian ujian, mesin turbo dan pemacu blower berkelajuan tinggi selalunya memerlukan lubang hab bukan standard, aci berlangkah atau cakera brek yang disepadukan ke dalam badan gandingan. Pengilang yang mengawal reka bentuk dan proses pemesinan penuh boleh menyesuaikan geometri pek cakera dan konfigurasi hab tanpa menjejaskan spesifikasi imbangan.
Senarai Semakan Reka Bentuk Gandingan Cakera Praktikal
Sebelum reka bentuk gandingan cakera dimuktamadkan, perkara berikut harus disemak terhadap data mesin sebenar dan bukannya diandaikan daripada klasifikasi tugas generik.
- Tork: sahkan kedua-dua tork berterusan dan tork puncak kes terburuk, termasuk keadaan permulaan dan kesesakan.
- Salah jajaran: ukur salah jajaran pemasangan sebenar, bukan maksimum katalog; jidar reka bentuk hilang dengan cepat apabila kedua-dua penjajaran selari dan sudut bertindak pada masa yang sama.
- Pergerakan paksi: termasuk pertumbuhan haba dan sebarang apungan paksi mesin yang dipacu; kekakuan paksi pek cakera menukar pergerakan ini kepada beban tujahan.
- Daya pemulihan: bandingkan daya pemulihan yang dikira dengan beban jejarian yang dibenarkan oleh pengeluar galas.
- Kelajuan: sahkan gred kualiti baki dan semak bahawa tiada kelajuan kritikal sisi berada dalam julat operasi.
- Persekitaran: menilai julat suhu, kelembapan, pendedahan kimia dan sama ada reka bentuk semua logam diperlukan untuk ATEX atau tugas yang serupa.
- Pemasangan: sahkan bahawa bolt, pencuci dan alat mengetatkan ditentukan, kerana pramuat adalah penentu untuk rintangan gelisah.
Reka bentuk gandingan cakera bukan sekadar pengiraan tork. Reka bentuk terbaik ialah reka bentuk di mana daya pemulihan, kapasiti penjajaran yang salah dan jangka hayat laminasi semuanya telah dikira berdasarkan keadaan berjalan sebenar, kerana gandingan yang tidak pernah gagal adalah yang direka untuk sistem, bukan untuk katalog.
 Previous


